Rotating Ceramic Membrane Filtration System Membrane Filtration System (RO/NF/UF/MF)
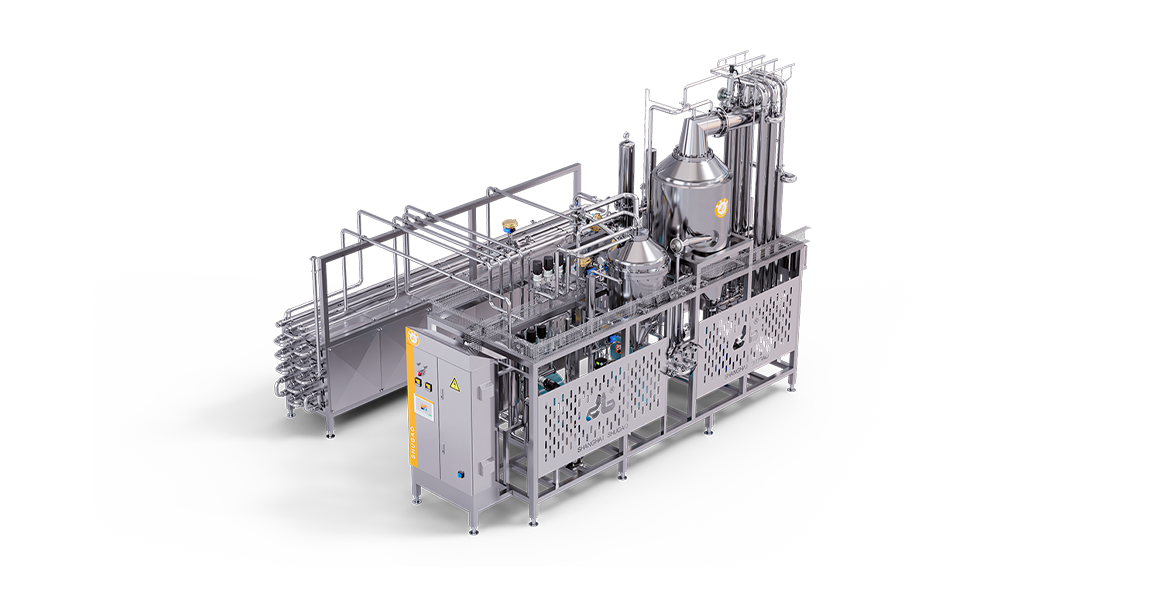
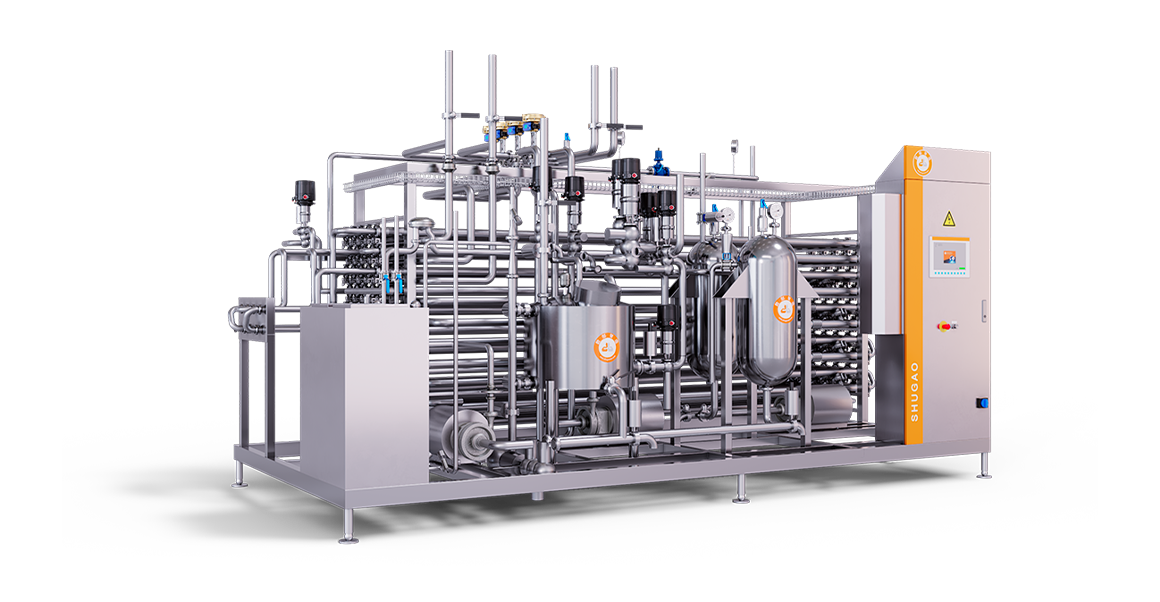
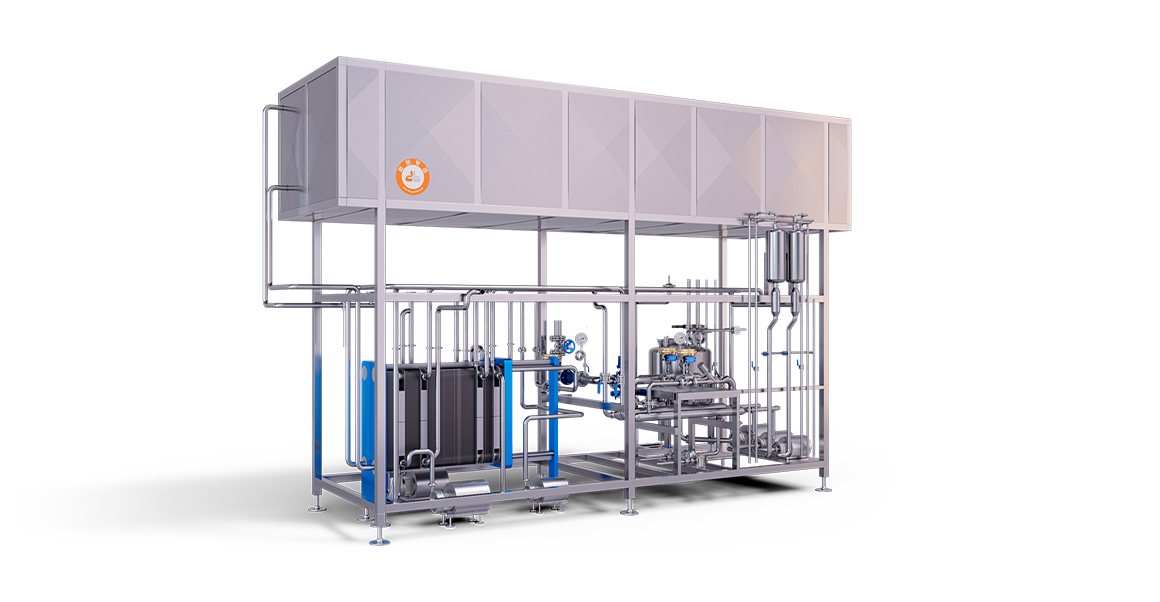
Processed Cheese Sterilizer Infusion/Injection Sterilizer High Pressure Processing Sterilizer Plate Sterilizer Pilot Sterilizer Tubular Sterilizer
Vacuum Mixing System In-line Blending System Sauce Preparation System Multi-Functional Cooking & Homogenization Tank System​ ​Applications
Enzymatic Hydrolysis & Cooking System Laboratory Vacuum Enzymatic Hydrolysis System
Horizontal Aseptic Tank Horizontal Dual-Agitation System Stainless Steel Storage Tank Horizontal Holding Tank System Aseptic Tank Sauce Storage System


Application:
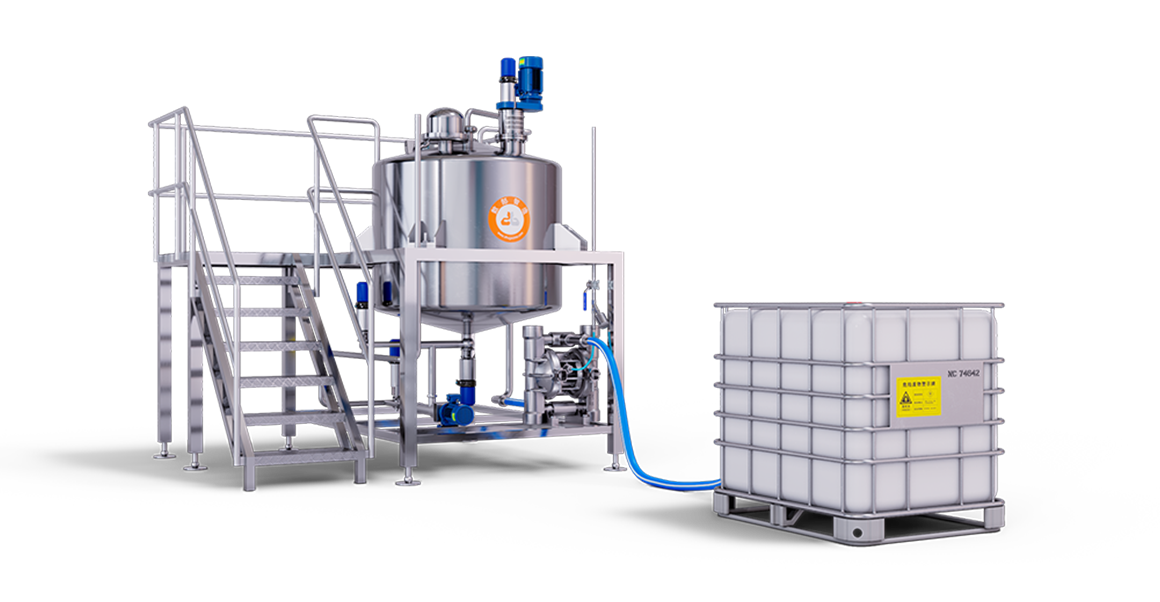
Designed for receiving fluid food ingredients and additives, including oils, syrups, sauces, and liquid vitamins.
Technical Features:
• Customizable tank design based on product characteristics.
• Optional mixing configurations (scraped-wall frame or paddle mixing).
• Anti-foaming feeding process to minimize air entrainment.
• Discharge system: Bottom valve + screw pump for controlled output.
• Optional insulation with jacket options:
Honeycomb jacket
Half-coil jacket
Full jacket
Application:
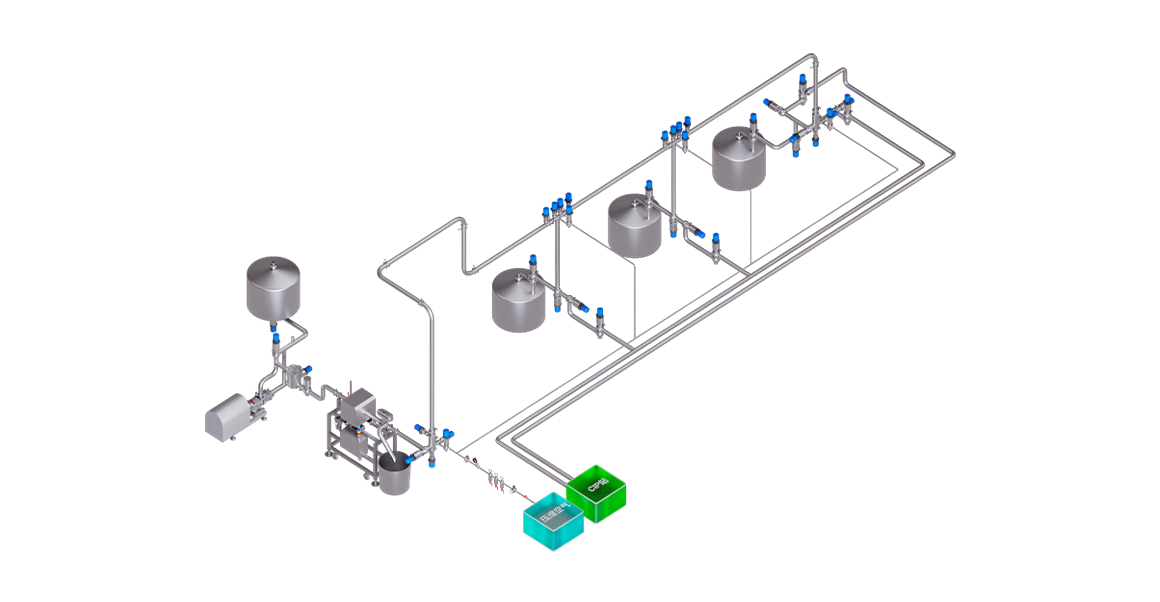
Designed for pipeline maintenance operations using propelled pigs to perform cleaning, product recovery, and phase separation without system disassembly. This process enhances production efficiency, minimizes product waste, and maintains pipeline integrity.
Key Features:
• High-efficiency cleaning: Removes pipeline deposits, contaminants, and residues rapidly
• Non-intrusive operation: Performs cleaning and recovery without pipeline disassembly
• Product recovery: Maximizes yield by recovering residual product
• Customizable design: Adaptable to various pipeline configurations and operational requirements
• Multiple propulsion options:
Product-driven
Gas-propelled
Water-driven
Solvent-based
• Automated operation: Features complete pig launch, transit, and receiving automation
Technical Advantages:
• Reduces equipment downtime significantly
• Improves overall production efficiency
• Minimizes cross-contamination risks
• Lowers cleaning solvent consumption
• Maintains consistent pipeline hygiene standards
Applications
Designed for high-precision production of finished syrups and beverages, including:
• Carbonated drinks
• Dairy beverages
• Juice drinks
• Sauces & syrups
• Tea/coffee beverages
• Functional drinks
Capacity: 500–30,000 L/H
Key Features
• Fully automated inline production with continuous flow processing
• Precision proportioning with customizable recipe presets
• Modular multi-line configuration for flexible expansion
• High-accuracy mixing (±0.5% concentration tolerance)
• CIP/SIP compatibility (clean-in-place/sterilize-in-place)
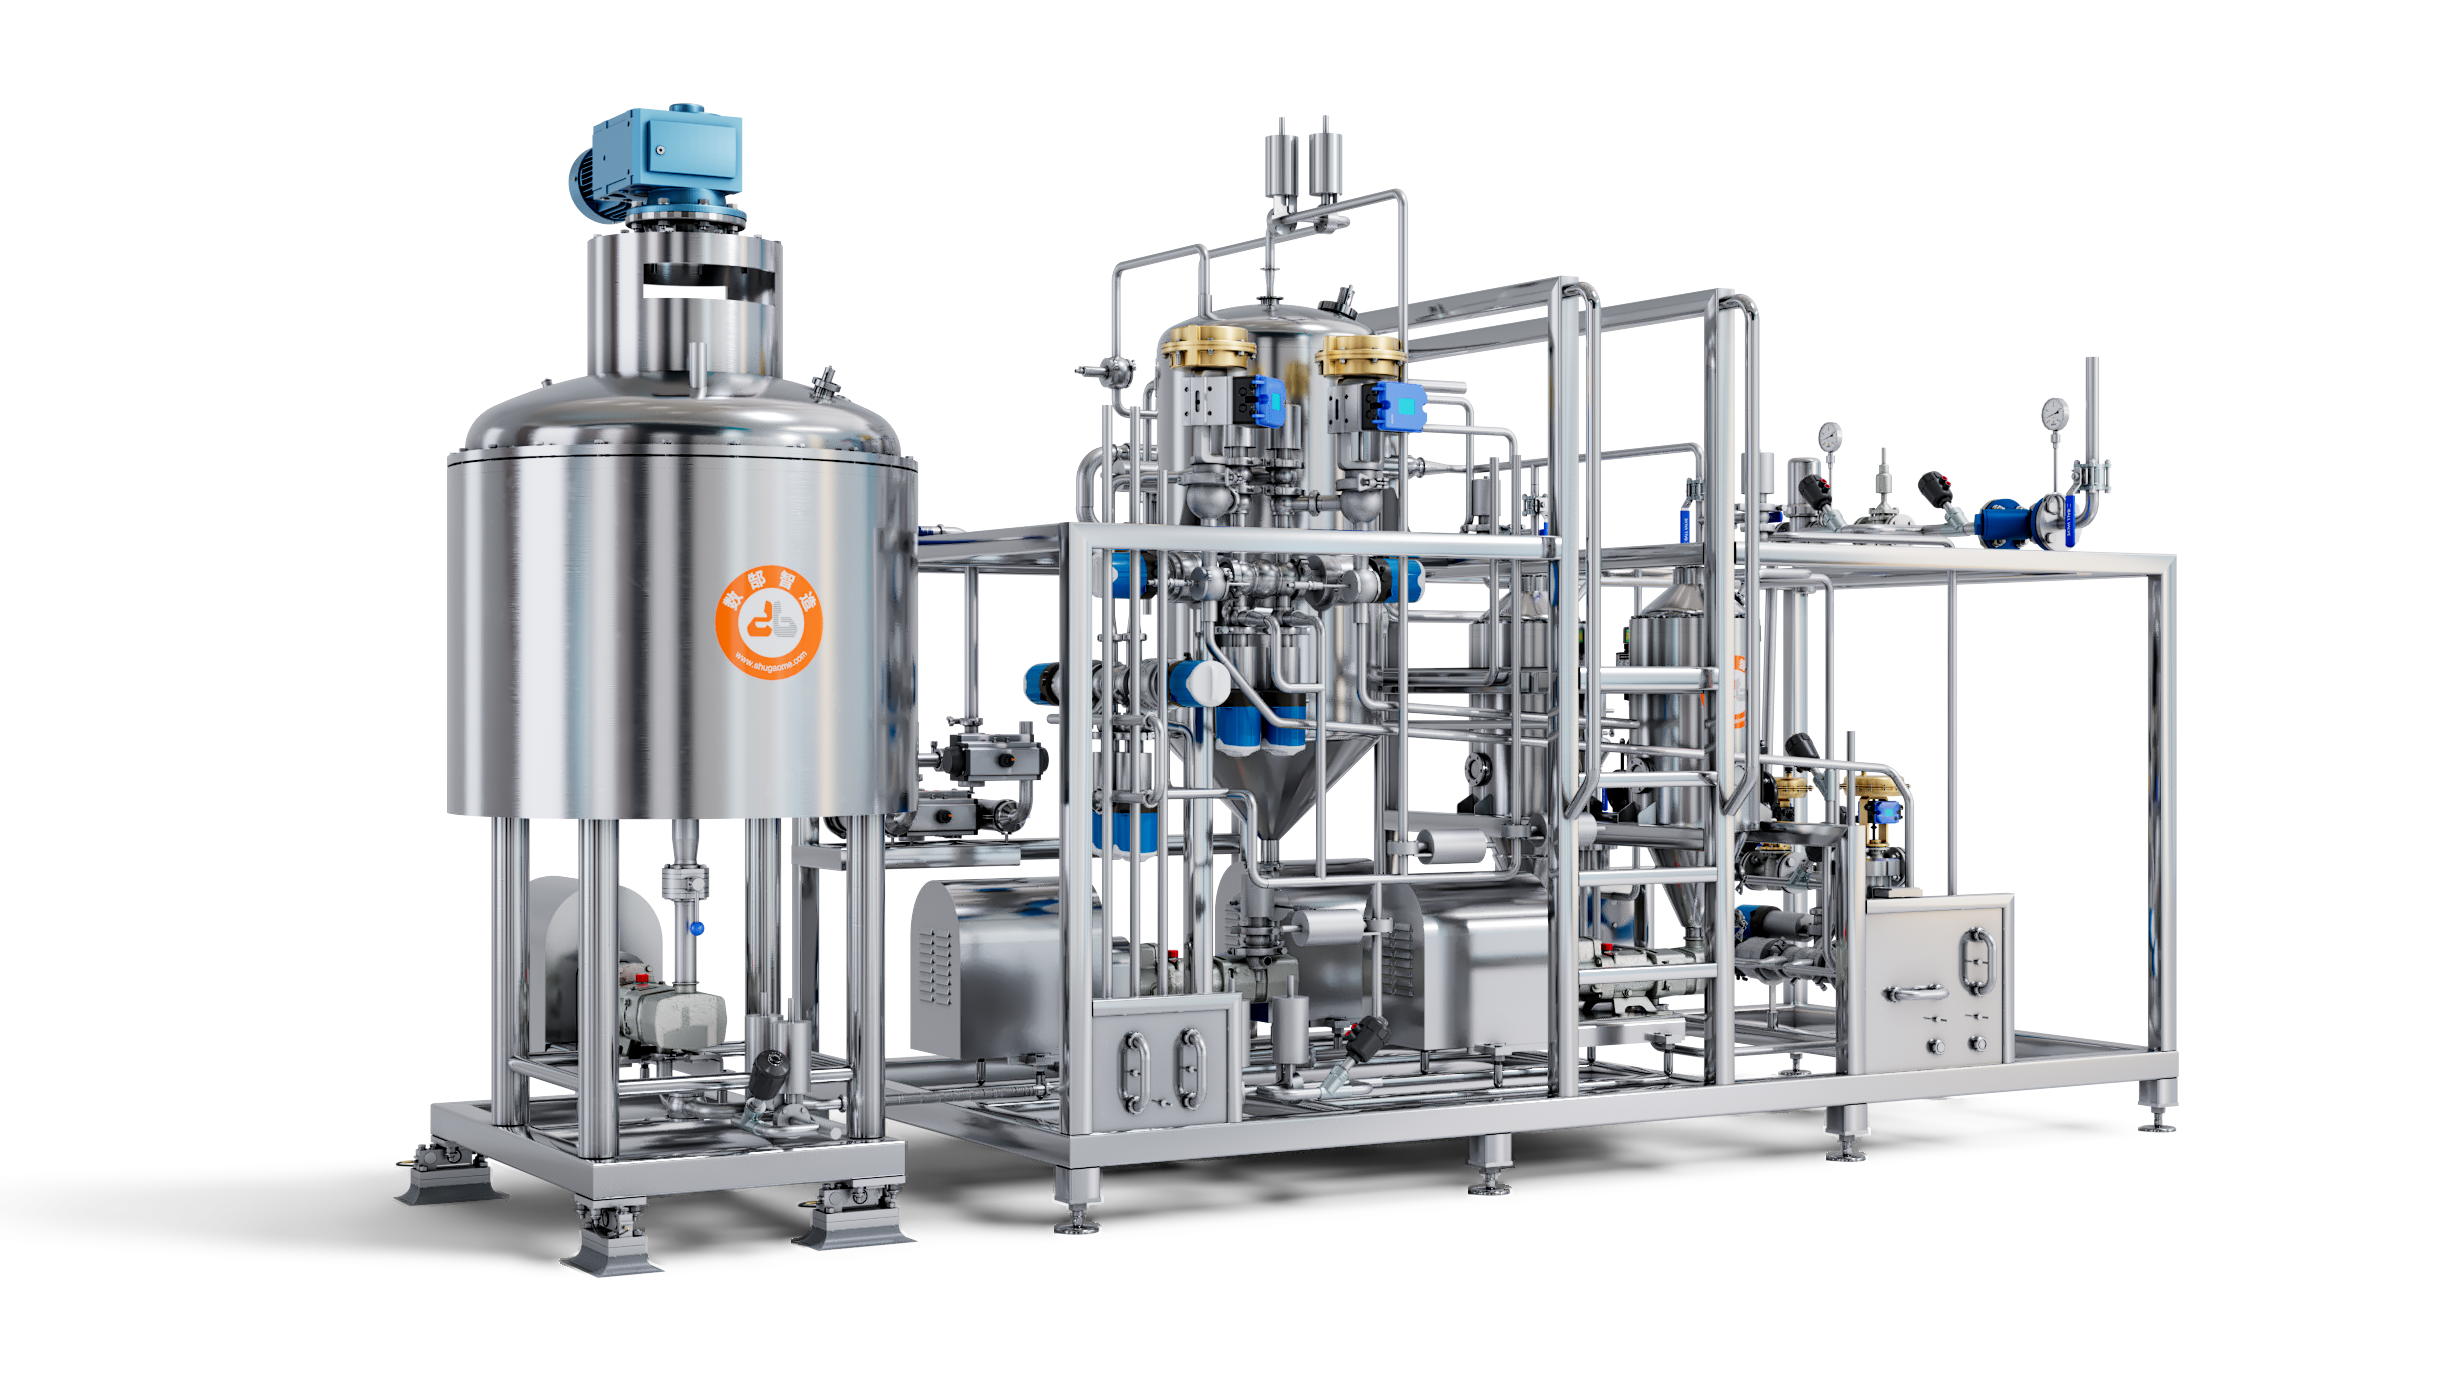
Applications
A fully automated, high-efficiency mixing solution designed for dairy products, beverages, ice cream, and other food industry applications requiring:
• Powder emulsification
• Hydration
• Standardization
Tank Capacity: 500–10,000 liters
Key Features
• High-shear mixing head ensures rapid dispersion, dissolution, and emulsification of solids in liquids.
• Vacuum deaeration effectively removes air pockets for superior product consistency.
• Hermetically sealed design complies with EHEDG & 3A sanitary standards, guaranteeing product safety.
• Energy-optimized operation with variable frequency drives (VFD) and vacuum systems reduces both running costs and carbon footprint.
• Scalable production from small batches to continuous large-scale output, with customizable solutions.
Applications
Ideal for producing milk- and whey-based food and beverages, as well as high-value nutritional products for specific dietary needs. It is also suitable for concentrating plant-based proteins, purifying alternative proteins, and recycling process water. The perfect choice for food and beverage innovation, enhancing product quality and flexibility.
Key Specifications
• Design Capacity: 15,000 L/H
• VCF (Volume Concentration Factor): 1.2-3
Key Features
• Operating temperature range: 0–50°C, ensuring 100% retention of heat-sensitive and nutritional components.
• Filtration precision: RO > NF > UF > MF
RO (Reverse Osmosis): Concentration & dehydration
NF (Nanofiltration): Partial desalination
UF (Ultrafiltration): Macromolecule separation
MF (Microfiltration): Particle & bacteria removal
• Precise flow and pressure control for stable 8-hour continuous operation.
• Fully automated CIP (Clean-in-Place) system for easy maintenance.
• Modular design for quick membrane replacement.
Application:
Cream cheese, Greek yogurt, quark cheese,cottage cheese,
fermentation broth concentration,rice milk separation and concentration, etc.
Technical Features:
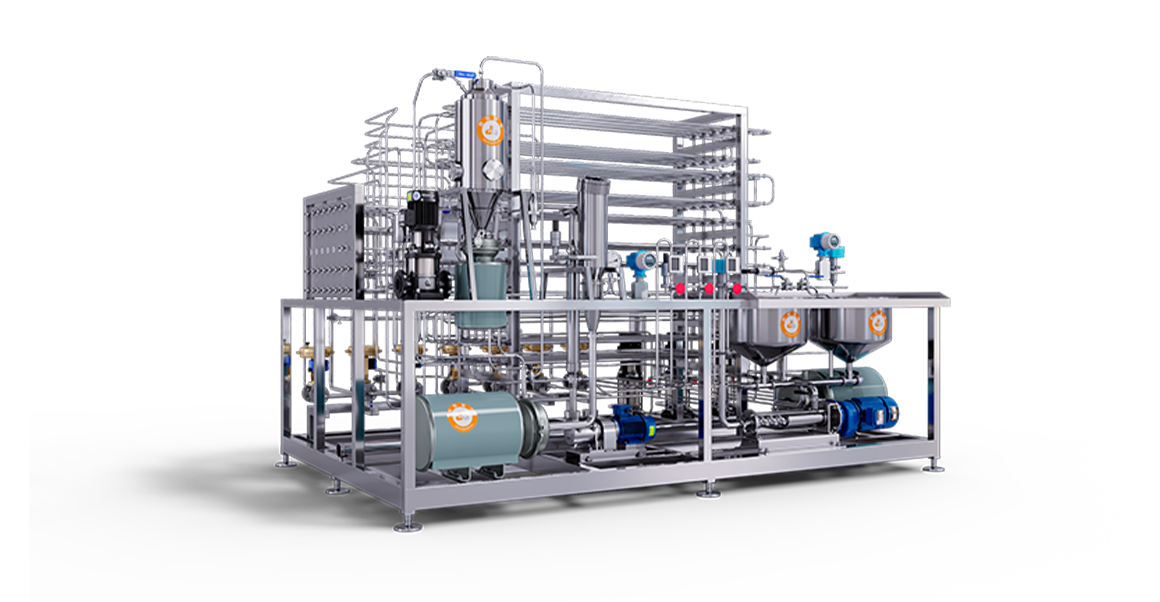
Applications
Designed for direct sterilization of high-value, sensitive products prone to:
• Thermal degradation
• Browning
• Protein denaturation
• Crystallization
• Wall fouling
Key Specifications
Capacity: 5–30,000 L/H
Sterilization Temp.: 120–157°C
Key Features
• Precision Thermal Control
Adjustable holding tubes (5–60s)
≤0.3°C temperature control accuracy
Optional: Steam filtration system/Pure steam generator
• Sanitary Engineering
EHEDG-compliant flow paths
Zero fluid traps
• Smart Operation
Dual control: Central PLC & local HMI
Recipe management with parameter presets
Automated Reporting
Applications
Fruit and vegetable juices, shellfish shucking, meat products, pet food, sauces, dairy products, baby food, prepared foods, biopharmaceuticals, cosmetics, etc.
Key Features
· Eliminates microbes while preserving freshness, nutrition, and taste
· Chemical-free, non-thermal, physical method
· Greatly extends shelf life of chilled foods
· Available volumes: 5L, 10L, 50L, 150L, 400L, 600L
Applications
Sterilization for low-to-high viscosity fluids with particulates:
• UHT milk/cream
• Pulp-containing juices
• Plant-based drinks
Key Specifications
• Flow: 6–40 m³/h
• Temp: 115–142°C
• Max viscosity: 1,000 cP
Key Features
• Versatile Heat Exchanger Design
Multiple tubular configurations for diverse product types
85% max. heat recovery efficiency
• Precision Sterilization Control
≤1°C material/medium temperature differential
Adjustable holding tube (5–300s)
• Hygienic Engineering
Sanitary design (EHEDG compliant)
Zero fluid traps
• Smart Operation
PLC/HMI dual control
Automated reporting
Applications
Engineered for indirect pasteurization/UHT treatment of viscous fluids with suspended solids:
• Raw milk & UHT yogurt
• Juices/syrups
• Plant-based beverages
Key Specifications
Capacity: 6,000–40,000 L/H
Processing Temp.: 65–125°C
Viscosity Range: 1–200 cP
Key Features
• Flexible Plate Stack Design
Multiple plate patterns for product versatility
90% max. heat regeneration rate
• Precision Temperature Control
≤0.5°C product/heat-transfer medium ΔT
Configurable holding sections (5-300s)
• Sanitary Engineering
EHEDG-compliant flow paths
Zero fluid traps
• Smart Operation
Dual control: Central PLC & local HMI
Recipe management with parameter presets
Automated Reporting:
Applications
Designed for sterilization R&D testing of liquid foods with varying viscosities (including particle-containing products).
Key Specifications
Capacity: 150L/h (customizable).
Temperature Range: 85–157°C.
Viscosity Tolerance: Up to 25,000 cP.
Key Features:
• Integrates five sterilization methods in a single unit: plate, tubular, infusion, injection, and scraper sterilization.
• Configurable holding tube system (5–300s).
• Sanitary design with zero dead corners.
• Centralized control:
Bi-directional communication between central control room and on-site operations.
Equipped with an equipment management system for customizable process flows and parameters.
• Comprehensive data reporting: Operational logs, energy consumption metrics, and alarm records.
Application
Heat exchange and sterilization of high-viscosity materials
such as processed cheese and sauces.
Technical Features:
• Original Infusion steam sterilization chamber,which is suitable for sterilizing high-viscosity materials and reduces scorching of high-viscosity materials during sterilization.
• Compatible with Injection steam direct-injection sterilization.
• Dual-circuit control to extend production time.
• Hygienic twin-screw material conveying.
• Multifunctional dual-circuit hygienic anti-mixing valve design, enabling single-circuit production without interference from cleaning.
• Integrated design of sterilizer and emulsification tank.
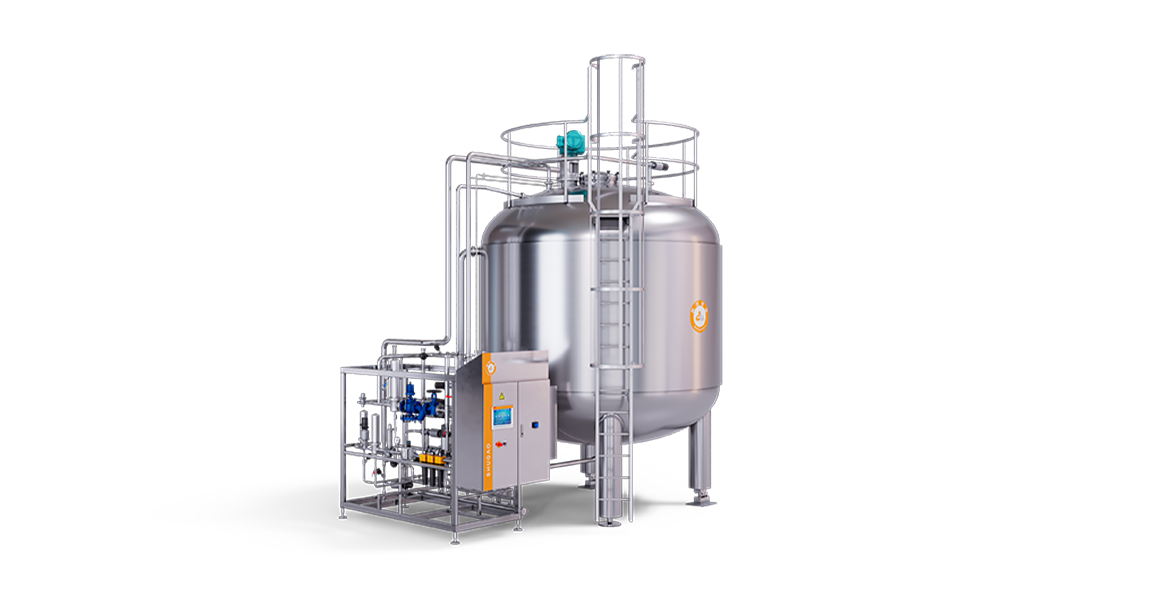
Applications:
Aseptic buffering and storage in liquid food production.
Capacity: 1,000L–60,000L.
Key Features:
• Compatible with various mixer types to ensure product homogeneity.
• Aseptic air pressurization prevents external contamination.
• Independent CIP system for efficient production cycles.
• Optional insulation or jacketed design.
• Complies with GB/ASME standards and certifiable to meet regional regulations.
• Hygienic construction per food-grade requirements.
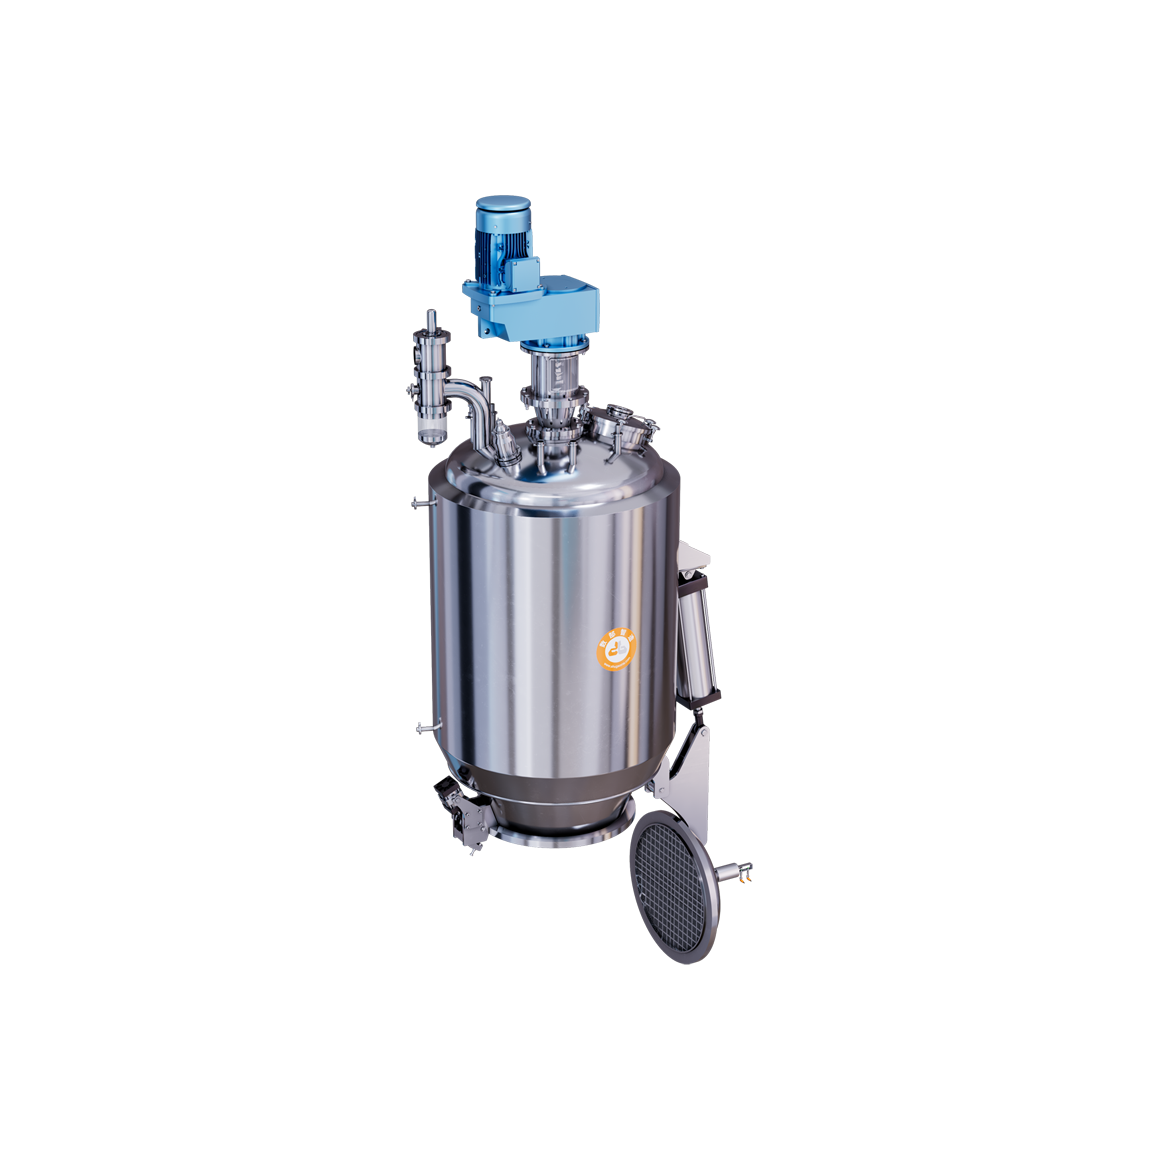
Application:
Designed for storing various liquids, powders, or liquid mixing applications.
Capacity: 25L – 200,000L (customizable).
Key Features:
• Customizable design based on product requirements.
• Food-grade construction, compliant with hygiene standards.
• Material options: 304/316 stainless steel (special materials available upon request).
• Surface finish: Oil-polished or wire-drawn exterior.
• Mixing options (optional):
Anchor-type
Paddle-type
Scraper-type
High-shear
• Thermal control: Optional insulation or jacket.
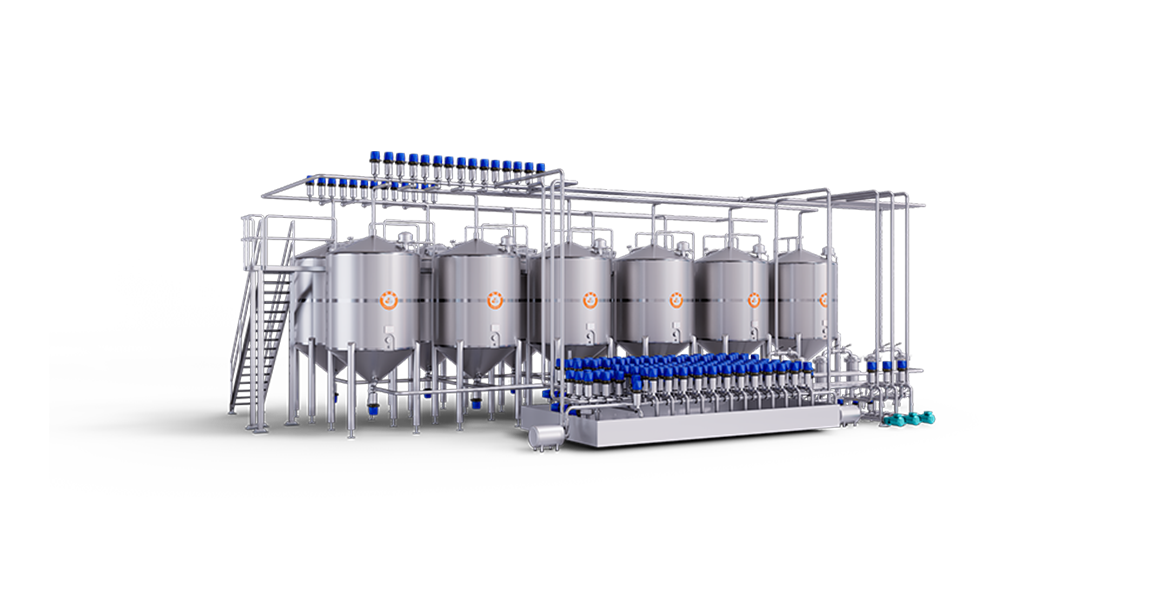
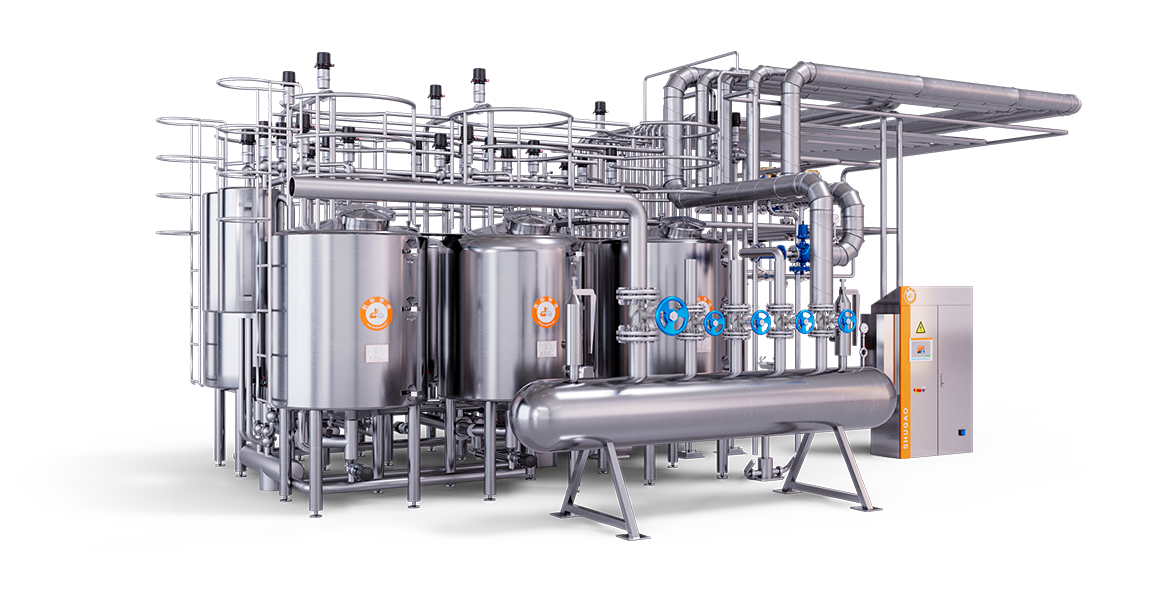
Application:
Designed for automated cleaning of tanks, equipment, and pipelines in food processing applications.
Key Features:
• Precision cleaning control with automated management of:
Cleaning solution temperature, flow rate, and concentration
Water parameters
Cycle duration
• Optimized cleaning cycles minimize downtime while ensuring thorough cleaning
• Dual control capability with synchronized operation between central control room and field stations
• Optional configurations:
Independent small-tank cleaning cycle
High-concentration cleaning solution discharge system

sale@shugaome.com